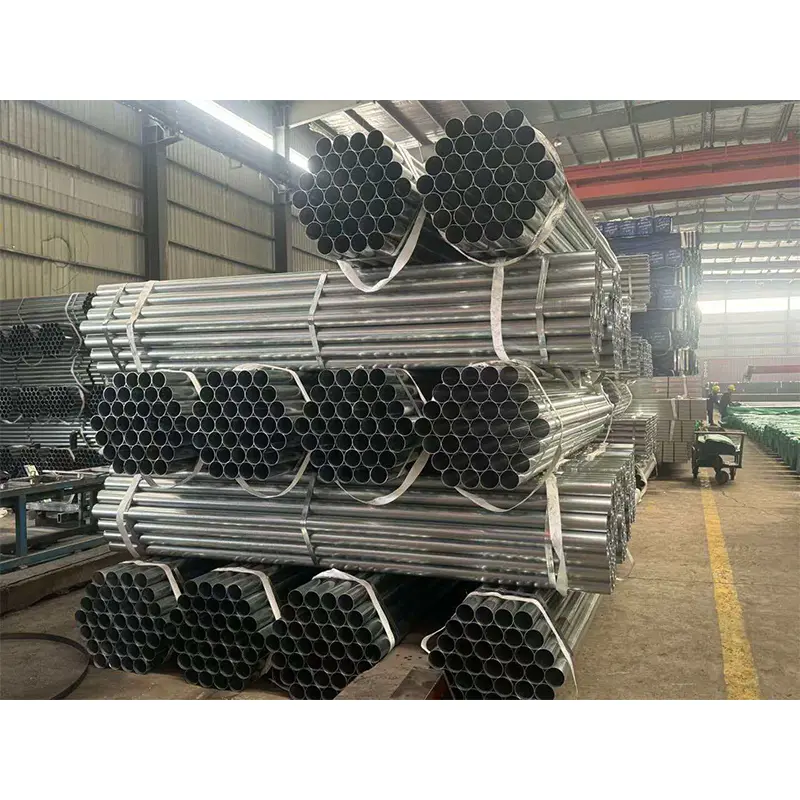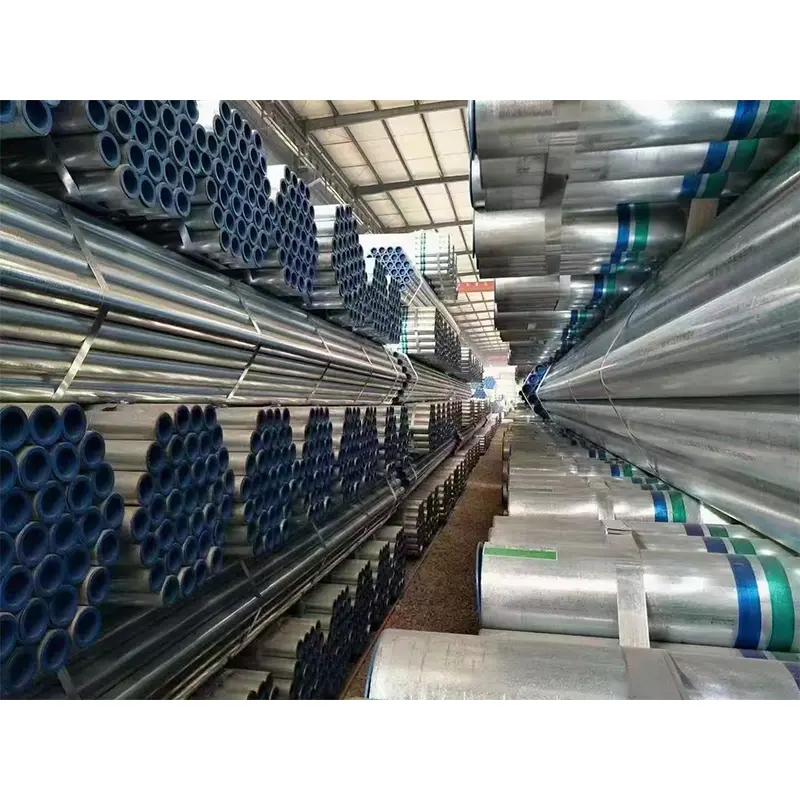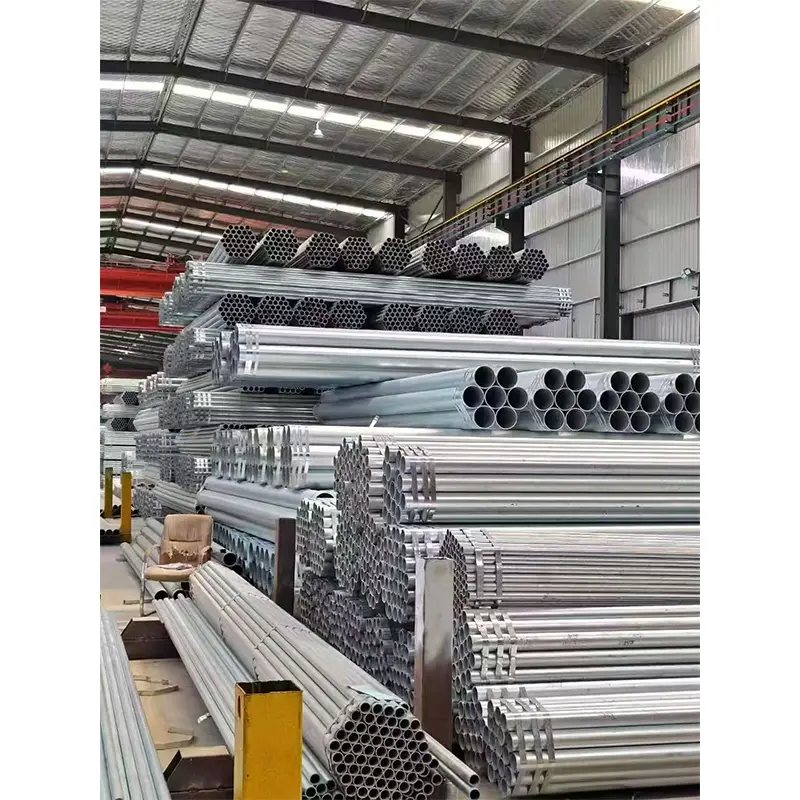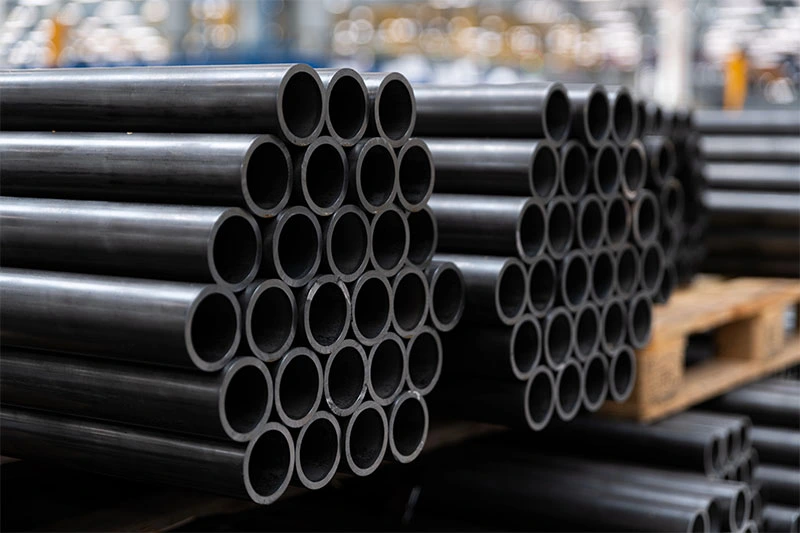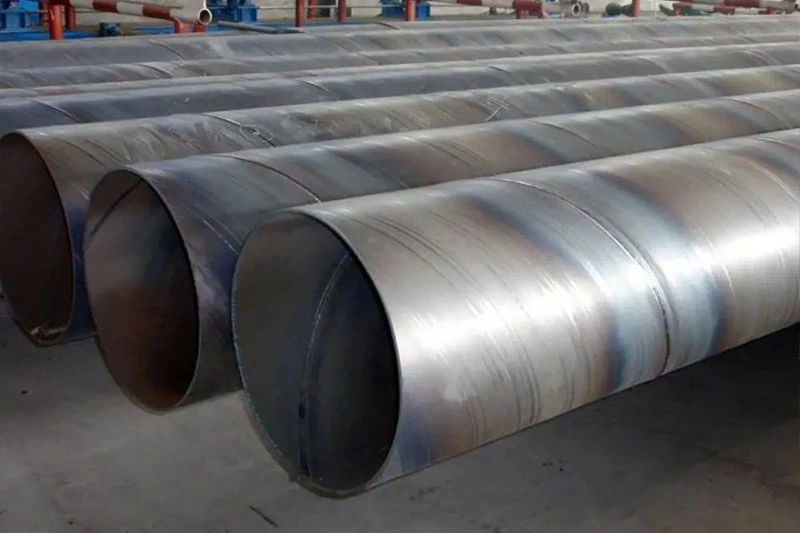
厚肉縦溶接鋼管構造強度、寸法精度、信頼性の高い溶接の完全性が不可欠な産業インフラにおいて重要な役割を果たしています。製造プロセス、材料の選択、検査要件、および適用条件を理解することは、購入者が調達リスクを軽減し、実際のプロジェクトの需要を満たすパイプ製品を選択するのに役立ちます。
エンジニア、請負業者、代理店、工業調達チームにとって、適切なパイプの仕様は直径や壁の厚さだけではありません。動作条件、適用される規格、設置要件、および予想されるサービス環境に適合する必要があります。
1. 厚肉縦溶接鋼管を理解する
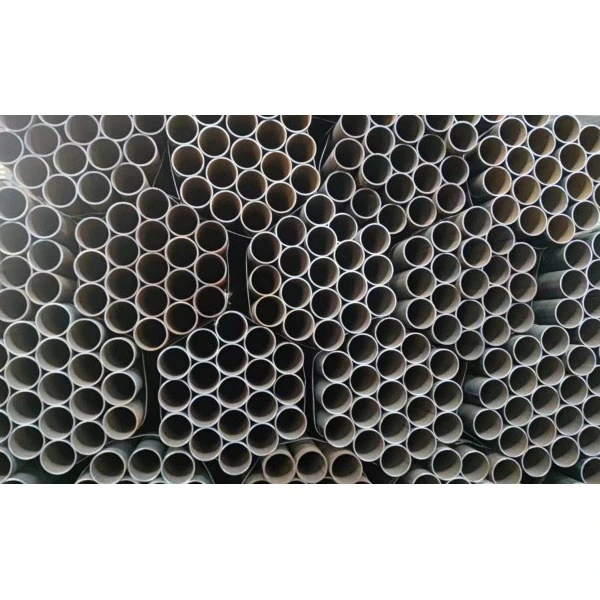
厚肉縦溶接鋼管は、鋼板または鋼帯を円筒状に成形し、管の長さに沿って端部を接合して製造される管状の鋼製品です。その特徴は、縦方向の溶接シームと、特定の機械的、構造的、またはサービス要件を満たすように選択された壁厚です。
軽量用途に使用される薄肉パイプとは異なり、厚肉製品は、選択した材料グレード、形状、製造品質、設計条件に応じて、より大きな鋼の断面積を提供できます。これらは、要求の厳しい産業システム、大規模な構造アセンブリ、エンジニアリングされたインフラストラクチャでよく考慮されます。
すべての規格および業界にわたって、すべての厚肉パイプを定義する単一の壁厚しきい値はありません。正しい分類は、該当する製品仕様とプロジェクト要件によって異なります。したがって、購入者は注文を準備する際に「厚い」という言葉だけに頼ることを避けるべきです。
国際調達の場合、縦溶接管、スパイラル溶接管、継目無管の区別も重要です。各製品には独自の製造特性と認定要件があります。最も適切なオプションは、1 つのタイプが常に優れているという一般的な仮定ではなく、工学計算、可用性、コスト、および管理基準によって決まります。
2. 産業用途における主な利点
2.1 断面強度の向上
一般に、パイプ壁を厚くすると断面の鋼材の量が増え、特定の荷重に対する耐性が向上します。設計によっては、これにより、より高い構造荷重をサポートしたり、局所的な損傷に対する耐性を向上させたり、予想される壁の損失に備えて追加の材料余裕を提供したりすることができます。
ただし、厚みを増しても内圧下での安全な動作が自動的に保証されるわけではありません。圧力容量は、外径、材料特性、溶接品質、温度、腐食代、設計コード、製造公差によっても異なります。資格のあるエンジニアは、圧力がかかる用途に必要な壁の厚さを確立する必要があります。
2.2 大口径要求に応じた効率的な生産
長手溶接鋼管は、適切な成形および溶接プロセスを使用して鋼板から製造できます。これにより、プロジェクトで直径、肉厚、材料グレード、長さの特定の組み合わせが必要な場合に柔軟性が得られます。
大口径の注文や特殊な注文の場合、プレートベースの製造は他の生産ルートに代わる実用的な選択肢となります。実際のコストとリードタイムは、材料の入手可能性、成形能力、検査範囲、注文数量、および納期要件によって異なります。
2.3 プロジェクト仕様への適合性
産業プロジェクトが同じ要件を共有することはほとんどありません。水道インフラの請負業者は腐食防止と設置効率を優先する場合がありますが、エネルギー プロジェクトでは材料の靭性、トレーサビリティ、溶接検査、および圧力関連の要件をより重視する場合があります。
仕様が明確に定義されているため、サプライヤーは適切な製造ルートを評価し、生産を開始する前に潜在的な制限を特定できます。これにより、寸法の不一致、追加の機械加工、現場でのやり直し、不必要な調達コストの削減に役立ちます。
2.4 長期にわたるサービスの信頼性の可能性
耐用年数は、材料の品質、製造の一貫性、動作条件、メンテナンス、および環境への曝露の間の相互作用によって決まります。適切な検査と保護手段を備えた適切に指定されたパイプは、信頼性の高い長期的なパフォーマンスをサポートします。
腐食環境の場合、購入者は流体の化学的性質、外部暴露、動作温度、予想される腐食速度を考慮する必要があります。用途に応じて、コーティング、ライニング、腐食代、またはより適切な材料グレードが必要になる場合があります。
3. 厚肉縦溶接鋼管はどのように製造されますか?
製造品質は、寸法の一貫性、機械的性能、縦方向の継ぎ目の完全性に影響します。生産ルートはパイプサイズや製品仕様によって異なりますが、主な段階としては材料検証、エッジ処理、成形、溶接、寸法修正、検査、仕上げが含まれます。
3.1 材料の準備と成形
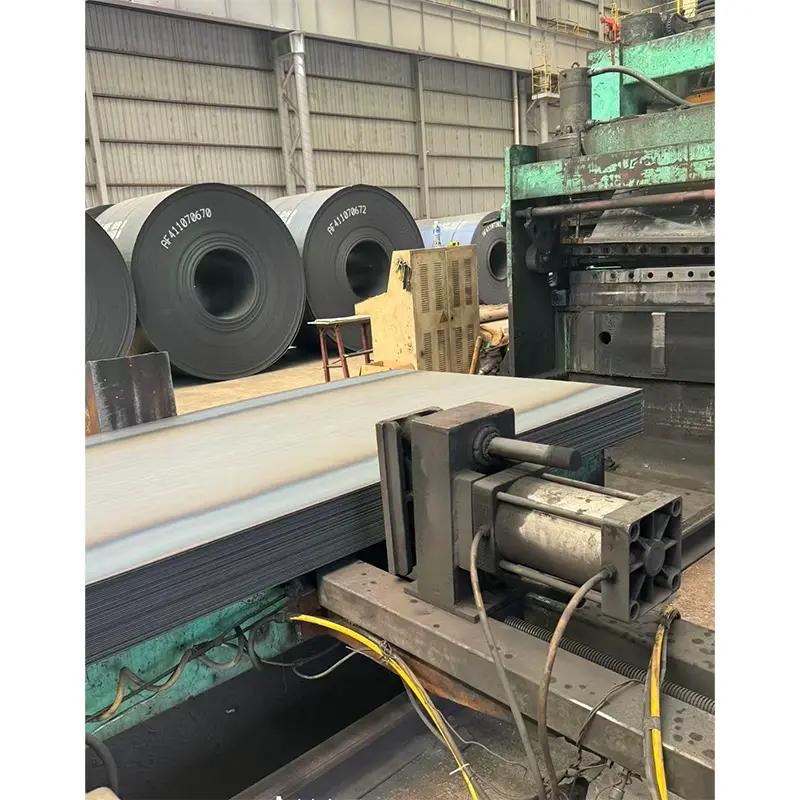
生産は、指定されたグレードと寸法要件を満たす鋼板または鋼帯から始まります。材料の識別と適切な検査は、出発材料が意図した用途に適していることを確認するのに役立ちます。
エッジは、必要な接合形状と溶接手順をサポートするように準備されています。次に、プレートは、適切な成形方法を使用して円筒形状に成形される。一部の大口径ラインパイプ用途では、メーカーの能力と必要な製品仕様に応じて、JCOE または UOE プロセスが使用される場合があります。
エッジの位置合わせが不十分であったり、過度の楕円形であったり、形状が一貫していなかったりすると、溶接や取り付けが複雑になる可能性があるため、成形精度が重要になります。制御された成形と寸法チェックにより、縫い目が完了する前に指定された形状を維持できます。
3.2 縦方向の溶接と仕上げ
縦方向の継ぎ目は、製品や仕様に応じて、サブマージ アーク溶接 (SAW) や電気抵抗溶接 (ERW) などのさまざまな溶接方法を使用して製造できます。これらのプロセスは、すべてのアプリケーションで互換性があるわけではありません。製造方法は該当する要件に準拠する必要があります。
大口径厚肉板管の場合、縦サブマージアーク溶接が一般的な製造ルートです。工程によっては、規定の接合品質を得るために内側と外側から溶接を行う場合があります。
溶接後の作業には、寸法の調整、矯正、端の準備、必要に応じて熱処理、および最終検査が含まれる場合があります。正確な順序は製造方法や購入仕様によって異なります。
| 製造段階 | 主な目的 | 購入者特典 |
|---|---|---|
| 材質検証 | グレードと必要な材料特性を確認する | 資材の誤納品のリスクを軽減します |
| エッジの準備と形成 | 適切な形状とジョイントの位置合わせを確立する | 一貫した製造と取り付けをサポート |
| 縦溶接 | 指定された溶接継手を作成します | 適切に制御された場合、溶接の完全性をサポートします |
| 寸法補正 | 直径、真円度、真直度を制御 | 設置や組み立ての問題を軽減 |
| 最終検査 | 該当する品質と合格基準を確認する | 調達受諾の証拠を提供します |
4. 主な産業用途
厚肉縦溶接鋼管の適合性は、各プロジェクトのエンジニアリング要件によって異なります。一般的な応用分野には次のようなものがあります。
4.1 石油、ガス、エネルギーインフラ
溶接鋼管は、指定された寸法、機械的特性、靭性、溶接検査要件が満たされている認定パイプラインおよびエネルギー インフラストラクチャ プロジェクトで使用できます。購入者は、注文する前に、該当するパイプライン規格、グレード、関連する製品仕様レベル、およびサービス条件を確認する必要があります。
4.2 送水および産業用流体システム
送水、工業用水循環などのインフラを支える大口径鋼管。仕様は、設計圧力、流体特性、接合方法、内部または外部の腐食保護、設置および動作中に予想される条件に対処する必要があります。
4.3 構造工学と重構造
厚肉溶接パイプは、管状構造部材、支持アセンブリ、基礎、その他の頑丈な建設用途に使用できます。寸法公差、荷重計算、材料強度、接続設計、製造要件を合わせて考慮する必要があります。
4.4 産業プラントと特殊機器
製造施設、加工工場、インフラストラクチャープロジェクトでは、標準外の寸法や特定の機械的特性を持つパイプセクションが必要になる場合があります。このような場合、エンジニアリング チームとサプライヤーの間で早期に調整することは、製造可能性、検査範囲、納品の実現可能性を確認するのに役立ちます。
5. 適切な材質と仕様の選び方
厚肉縦溶接鋼管を選択するには、利用可能な最大肉厚を選択するだけでは不十分です。明確に定義された購入仕様は、パフォーマンス、製造性、コスト、設置要件のバランスをとるのに役立ちます。
5.1 必要な鋼種の確認
鋼グレードは、化学組成、降伏強さ、引張強さ、靭性、溶接性、その他の特性が異なります。炭素鋼グレードは多くの構造用途や一般産業用途に適している一方、パイプライングレードは特定の輸送システムに必要な場合があります。
異なる規格によるグレード指定を自動的に同等として扱うべきではありません。正確な規格、グレード、納入条件、および追加のテスト要件を確認します。溶接または低温サービスが関係する場合は、資格のある技術担当者と一緒に関連する材料と手順の要件を確認してください。
5.2 直径と壁厚の決定
外径と公称肉厚は、パイプの重量、取り扱い、接続設計、構造性能に影響します。圧力を伴うサービスの場合、必要な厚さは、規定の設計コードと実際の動作条件を使用して決定する必要があります。
購入者はまた、公称厚さと許容可能な最小厚さを区別する必要があります。製造公差は実際に納入される寸法に影響を与える可能性があるため、注文書には該当する公差と特別な最小壁要件を記載する必要があります。
5.3 正しい製造規格の指定
API 5L、ISO 3183、ASTM 仕様、EN 規格、および該当する国家規格などの規格は、さまざまな製品と要件をカバーしています。これらは、あたかも普遍的に交換可能であるかのようにまとめてリストするのではなく、意図した用途に応じて選択する必要があります。
プロジェクトに必要な正確な規格とエディションを確認してください。該当する場合は、テスト、文書化、トレーサビリティ、および受け入れに関する補足要件を含めます。
5.4 サービス環境を考慮する
動作圧力、温度、輸送媒体、外部暴露、設置条件はすべて製品の選択に影響します。過酷な環境の場合、仕様には腐食保護、腐食許容値、特殊な材料要件、または追加のテストが必要になる場合があります。
5.5 初期価格と総プロジェクトコストのバランスをとる
最低単価が最低総コストを表すとは限りません。寸法の不一致、証明書の欠落、不適切な最終準備、納期の遅れ、または不適切な梱包により、設置費用が増加し、スケジュールのリスクが生じる可能性があります。
より効果的な比較では、材料のコンプライアンス、品質文書、製造能力、検査コスト、輸送、納品の信頼性、および予想されるサービス要件を考慮します。
6. 品質検査と一般的な調達リスク
品質保証は、最終的な事務手続きとして扱われるのではなく、生産前に確立されるべきです。購入者は、どの検査が必要か、どのような合格基準が適用されるか、完成したパイプにどのような証拠が提供されるかを理解する必要があります。
6.1 溶接検査
溶接検査の要件は、製品規格、製造方法、サービス カテゴリ、および購入契約によって異なります。超音波検査 (UT) および放射線検査 (RT) は、適切な用途に指定される非破壊検査法の例です。
どちらの方法も、すべてのパイプに必須であるとか、すべての欠陥タイプに十分であると想定すべきではありません。検査方法、範囲、合格基準、書類については事前に合意する必要があります。
6.2 寸法検証
検査では、外径、壁の厚さ、長さ、真直度、楕円形、および端部の形状がカバーされます。これらの寸法は、取り付け、溶接、位置合わせ、および組み立ての効率に影響を与える可能性があります。
厚肉パイプの場合、指定された寸法と公差が設計図面および該当する製品要件と一致していることを確認することが特に重要です。
6.3 機械的および材料の試験
仕様に応じて、試験には引張特性、衝撃靱性、化学組成、溶接関連試験、および静水圧試験が含まれる場合があります。すべてのテストがすべての製品に適用されるわけではありません。検査およびテスト計画では、必要なテスト、サンプリング頻度、合格基準、および報告責任を特定する必要があります。
6.4 文書化とトレーサビリティ
調達チームは、生産前にどの書類が必要かを確認する必要があります。契約に応じて、これらには材料試験証明書、検査報告書、寸法記録、非破壊検査報告書、熱またはバッチの識別、およびコーティング記録が含まれる場合があります。
| 一般的な調達リスク | 考えられる結果 | 予防措置 |
|---|---|---|
| 肉厚許容差が不明瞭 | 不適合な寸法または予想外の重量 | 公称厚さと最小厚さの要件を定義する |
| グレードまたは規格が間違っています | 受付の失敗または不適切なサービスのパフォーマンス | 正確なグレード、規格、エディションを記載してください |
| 溶接部の検査が不十分 | 検出されない不適合または不合格のリスク | 試験範囲と合格基準について合意する |
| 不十分な腐食保護 | サービスの早期低下 | コーティング、ライニング、またはその他の保護要件を指定する |
| 品質記録が欠落している | 承認の遅れとトレーサビリティの問題 | 注文前にドキュメントの成果物を確認する |
| 未確認の配送要件 | 設置の遅延と追加の処理コスト | 長さ、端の仕上げ、梱包、スケジュールについて合意する |
7. 縦溶接パイプと他のパイプタイプの比較
製造方法を比較することは、購入者が入手可能な製品間の実際的な違いを理解するのに役立ちます。以下の概要は一般的なものです。管理規格と特定の製造ルートによって、最終製品の要件が決まります。
| 比較係数 | 縦溶接管 | スパイラル溶接管 | シームレスパイプ |
|---|---|---|---|
| 製造ルート | 縦方向の継ぎ目が形成されたプレートまたはストリップ | 螺旋状の継ぎ目で螺旋状に形成されたコイル | 縦方向の溶接継ぎ目なしで製造 |
| 縫い目の向き | パイプ軸に平行 | パイプの周りを螺旋状に巻く | 縦方向の縫い目なし |
| 寸法の柔軟性 | 成形装置とプレートの在庫状況によって異なります | フォーミングラインとコイルの寸法に依存します | 該当するシームレス生産ルートに依存 |
| 品質に関する考慮事項 | 溶接の完全性、成形精度、寸法管理 | スパイラル溶接の完全性と寸法管理 | 材質の健全性、製造品質、寸法 |
| 選択の優先順位 | 認定された縦溶接製品に適したプロジェクト | 認定スパイラル溶接製品に適したプロジェクト | 認定されたシームレス製品を必要とするプロジェクト |
溶接パイプは本質的に要求の厳しい用途に不向きなわけではありません。シームレス パイプが自動的にすべてのプロジェクトに最適な選択肢になるわけでもありません。決定には、必要な仕様、設計条件、利用可能な製造能力、認定の証拠、およびプロジェクト全体の経済性を反映する必要があります。
8. 実践的な調達チェックリスト
厚肉縦方向溶接鋼管の見積りを依頼する前に、次の情報を準備してください。完全な調査により、サプライヤーは要件をより正確に評価できるようになり、注文処理中に繰り返し説明を行う必要がなくなりました。
- 応用:パイプが構造サービス、流体輸送、エネルギーインフラ、またはその他の産業用途を目的としているかどうかを説明してください。
- 寸法:外径、公称肉厚、必要な長さ、寸法公差、数量を入力します。
- 材料:正確な鋼グレード、製品規格、および特別な機械的または化学的要件を記載します。
- 製造方法:プロジェクトで義務付けられている場合は、必要な縦方向の溶接プロセスを指定します。
- 動作条件:必要に応じて、設計圧力、温度、輸送媒体、および関連する環境条件を特定します。
- 検査:必要な非破壊検査、機械的試験、水圧試験、および合格基準をリストします。
- 表面保護:裸パイプ、コーティング、ライニング、亜鉛メッキ、またはその他の保護システムが必要かどうか、また技術的に適切かどうかを確認します。
- 終了準備:プレーンエンド、ベベルエンド、またはその他の接続要件を指定します。
- ドキュメント:材料証明書、検査報告書、トレーサビリティ記録、およびその他の必要な成果物を特定します。
- ロジスティクス:梱包、配送先、配送スケジュール、マーキング、取り扱い要件を確認します。
サプライヤーの見積もりを比較するときは、すべてのオファーが同じ技術範囲をカバーしていることを確認してください。より低い見積りには、別のサプライヤーがすでに含んでいるテスト、コーティング、文書化、または最終準備が除外される場合があります。
標準以外の要件については、可能な限り図面または技術データシートを提供してください。これにより、サプライヤーは注文前に製造の実現可能性を検討し、仕様の矛盾を特定することができます。
9. よくある質問
9.1 厚肉縦溶接鋼管は何に使用されますか?
認定された産業パイプライン、水道インフラ、重量構造アセンブリ、エネルギー プロジェクト、および特殊な機器で使用できます。適切な用途は、パイプのグレード、寸法、製造品質、適用される規格、設計条件によって異なります。
9.2 厚肉鋼管とはどのくらいの肉厚を指しますか?
すべての業界や製品規格に適用される普遍的なしきい値はありません。この用語は一般に、直径や意図した用途に比べて壁が比較的大きいパイプを指します。購入者は、注文書で正確な公称厚さと必要な公差を指定する必要があります。
9.3 縦溶接鋼管は高圧用途に適していますか?
これは、製品が該当する圧力サービス仕様に合わせて製造、テストされ、認定されている場合に適しています。適合性は、準拠する設計コード、材料グレード、溶接要件、動作条件、および必要な検査証拠に照らして検証する必要があります。
9.4 厚肉縦溶接管にはどの溶接方法が使用されますか?
サブマージアーク溶接は、大口径の板状厚肉パイプの多くに使用されています。他の縦方向溶接プロセスは、さまざまな製品範囲に適している場合があります。正しい方法は、パイプの寸法、材質、生産能力、指定された規格によって異なります。
9.5 購入者はどの基準を要求する必要がありますか?
適切な標準は、対象とするサービスとプロジェクトの要件によって異なります。 API 5L および ISO 3183 はパイプライン輸送製品に関連しており、該当する ASTM および EN 規格はその他の定義された製品カテゴリもカバーしています。正確な範囲、グレード、エディション、および補足要件をプロジェクト エンジニアに確認してください。
9.6 購入者はどのように縦方向の溶接品質を確認できますか?
契約に必要な検査・試験計画を依頼します。仕様に応じて、証拠には目視検査、超音波または放射線検査、機械的検査の結果、およびその他の所定の検査が含まれる場合があります。合格基準は、欠陥が特定された後に選択するのではなく、製造前に確立する必要があります。
9.7 パイプ壁が厚いほど常に製品が優れていることを意味しますか?
いいえ。壁の厚さが増すと、重量、材料消費量、輸送コスト、設置要件が増加する可能性があります。適切な設計では、必要な強度、圧力または構造荷重、腐食代、製造可能性、ライフサイクルコストのバランスが取れています。必要な厚さは工学計算によって決定される必要があります。
9.8 見積もりにはどのような情報が必要ですか?
パイプの直径、壁の厚さ、長さ、材料グレード、適用される規格、数量、端処理、表面保護、検査要件、書類の必要性、および納品先を提供します。図面と動作条件は、特殊な注文の場合に特に役立ちます。
9.9 厚肉縦溶接鋼管はカスタマイズできますか?
サプライヤーの生産能力と該当する規格に応じて、寸法、長さ、端の処理、材料要件、表面保護のカスタマイズが可能な場合があります。購入者は、実現可能性、コスト、リードタイムを確認するために、早期に技術要件を提出する必要があります。
9.10 鋼管を購入する際に検査書類が重要なのはなぜですか?
検査文書は、購入者が合意された仕様への準拠を確認し、材料のトレーサビリティをサポートし、プロジェクトの受け入れを促進するのに役立ちます。必要な書類は注文書に定義されており、設置または使用前に納入された製品と照合する必要があります。
10. 結論
厚肉縦溶接鋼管は、大きな壁断面、管理された寸法、および認定された縦溶接構造を必要とする産業プロジェクトにとって効果的なソリューションとなります。ただし、信頼できるパフォーマンスは、厚さだけではなく、適切な仕様から始まります。
材料グレード、製造方法、適用される規格、溶接の完全性、検査要件、腐食防止、総調達コストを評価することで、購入者はより適切な情報に基づいた意思決定を行い、回避可能なプロジェクトのリスクを軽減できます。
技術文書、寸法要件、プロジェクト固有の調達ニーズを理解しているサプライヤーと協力することで、最初の問い合わせから最終納品までのコミュニケーションも簡素化できます。
次のプロジェクト用の厚肉縦溶接鋼管をお探しですか?
天津裕傑鋼管貿易有限公司プロジェクト用の鋼管ソリューションを探している請負業者、販売業者、エンジニアリング会社、産業バイヤーからのお問い合わせを歓迎します。
必要な寸法、鋼種、適用規格、注文数量、検査要件、納品先を共有することで、明確な見積り範囲を確立できます。特殊な注文の場合、技術図面とプロジェクト仕様を提供すると、調達前に製品要件を明確にすることができます。
接触天津裕傑鋼管貿易有限公司鋼管の調達要件について話し合い、さらに詳しい製品情報をリクエストします。